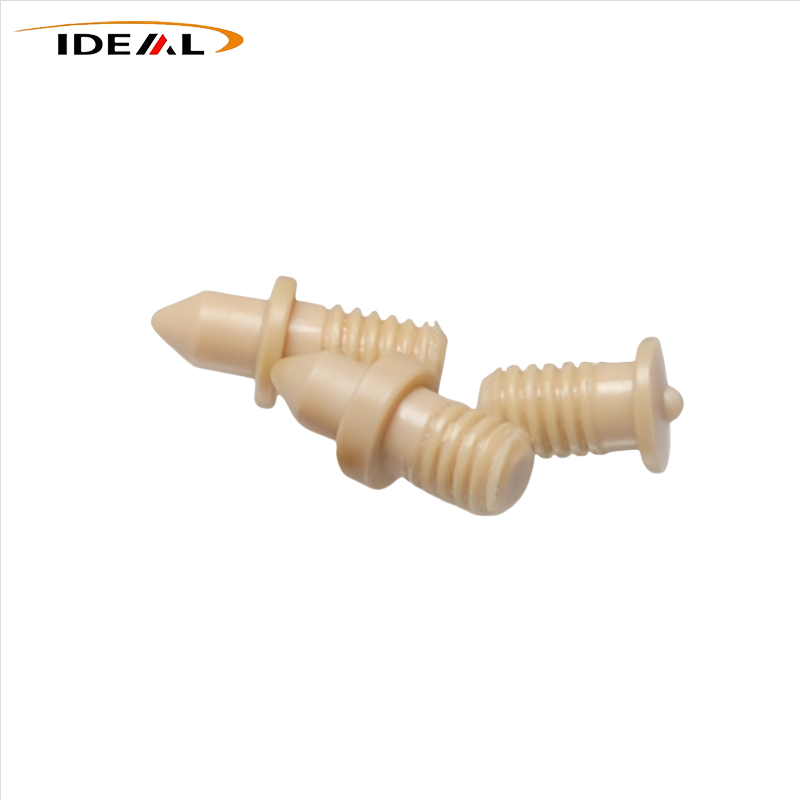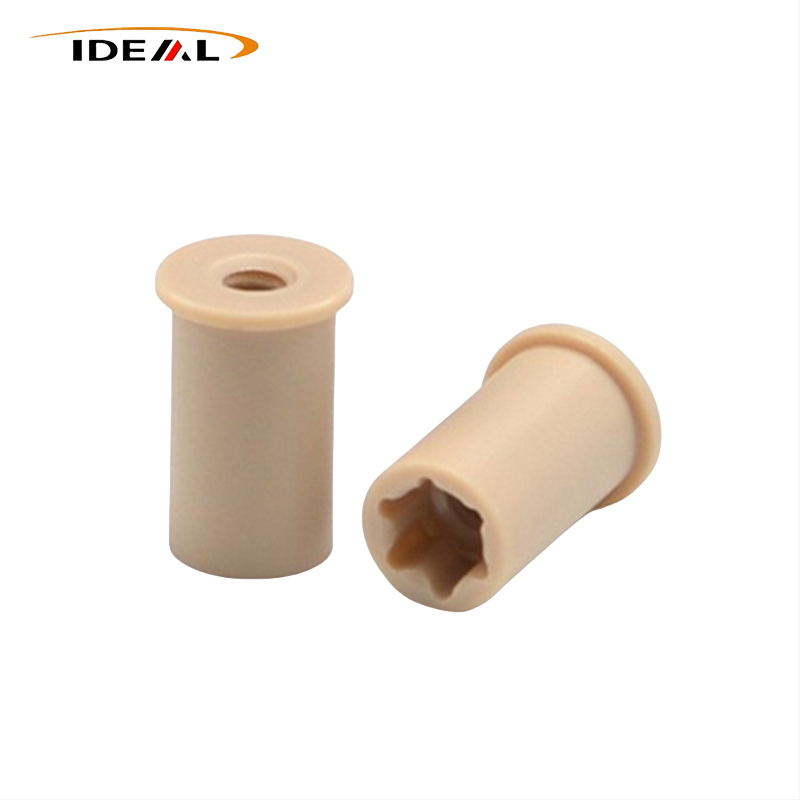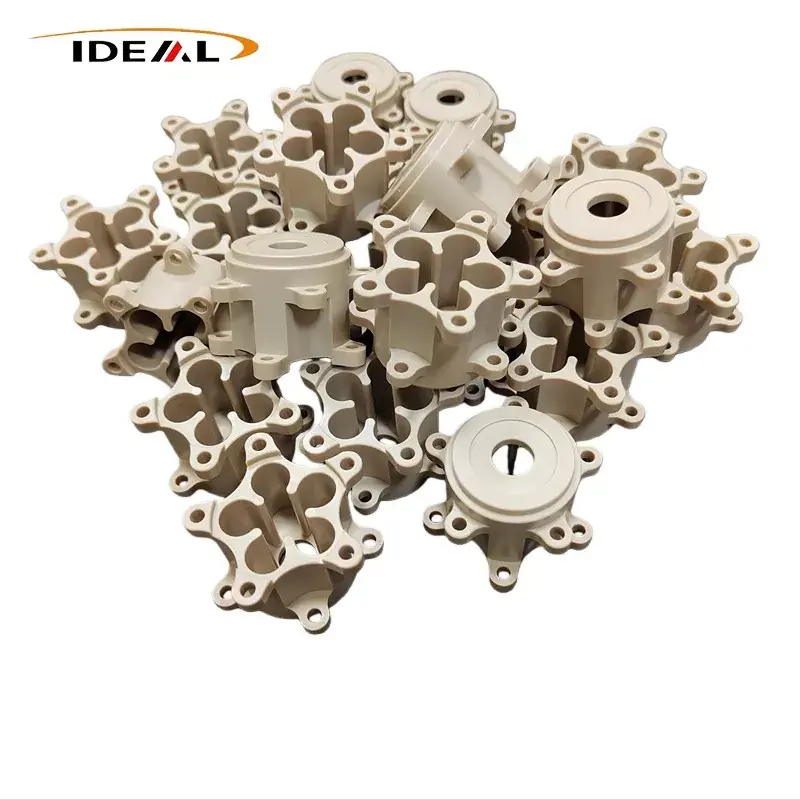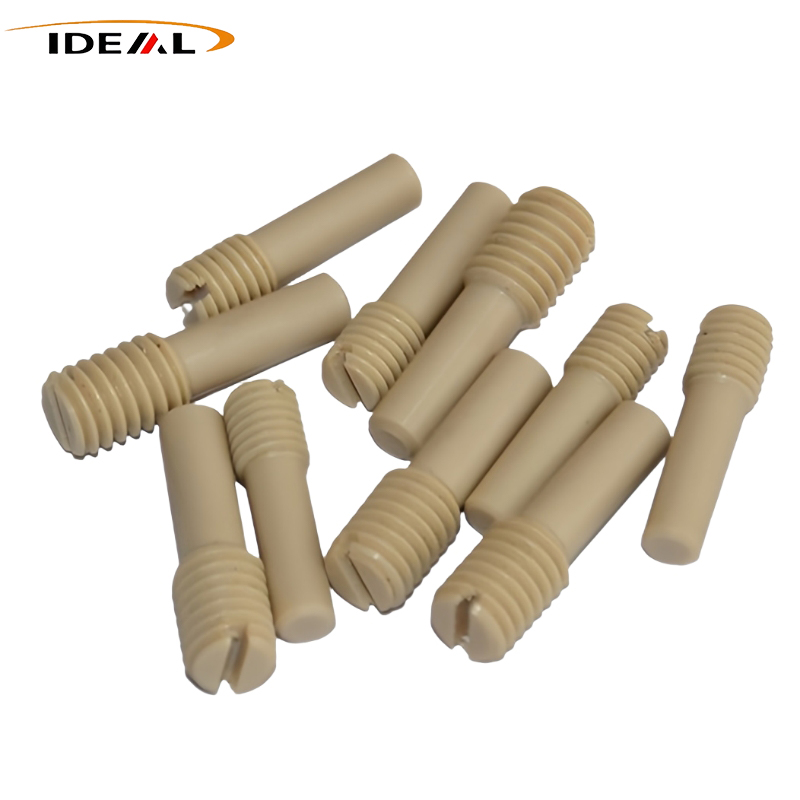
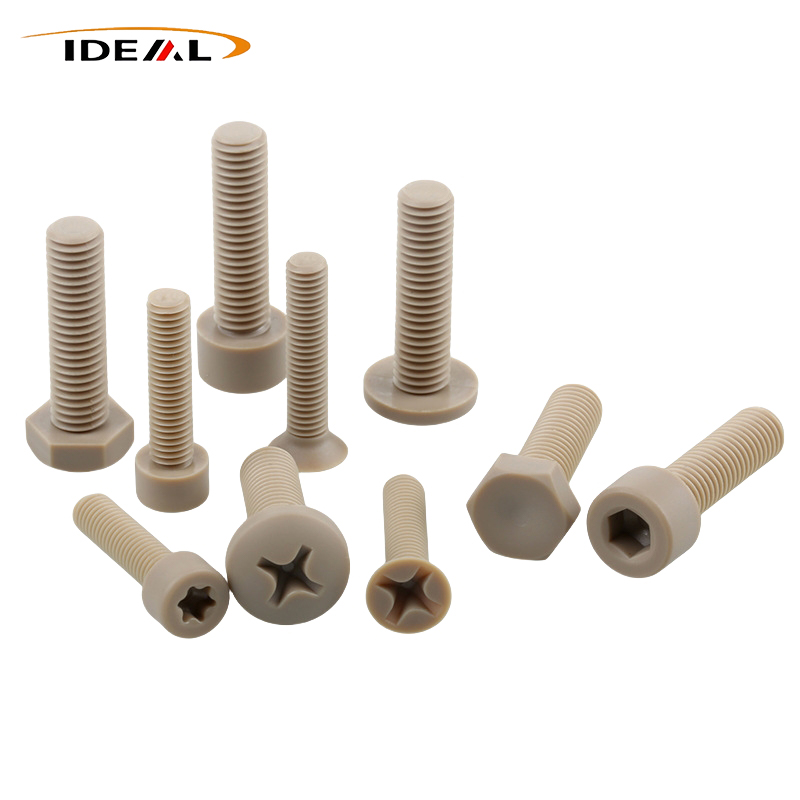
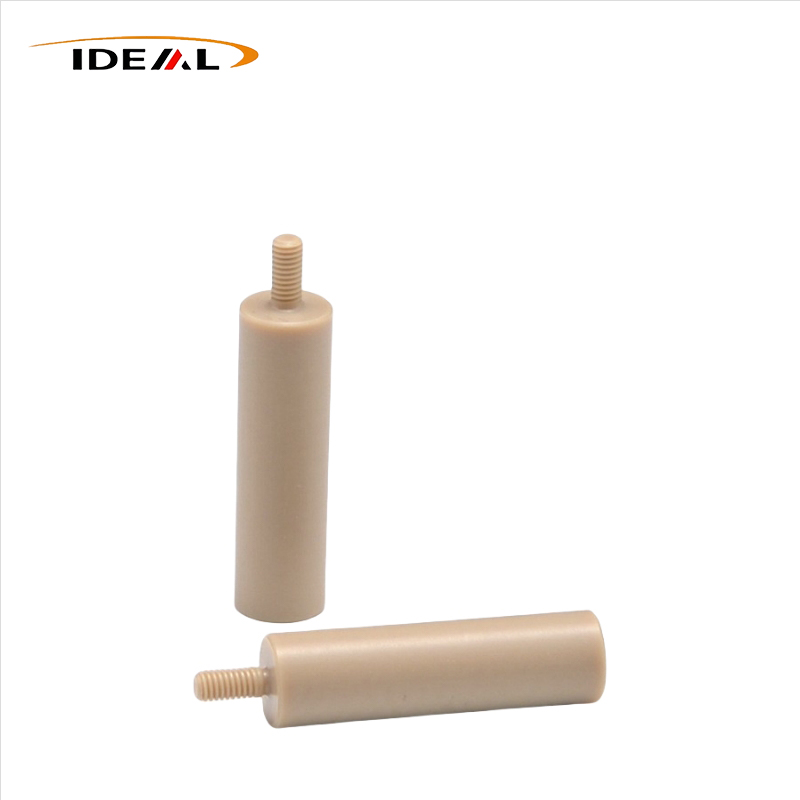
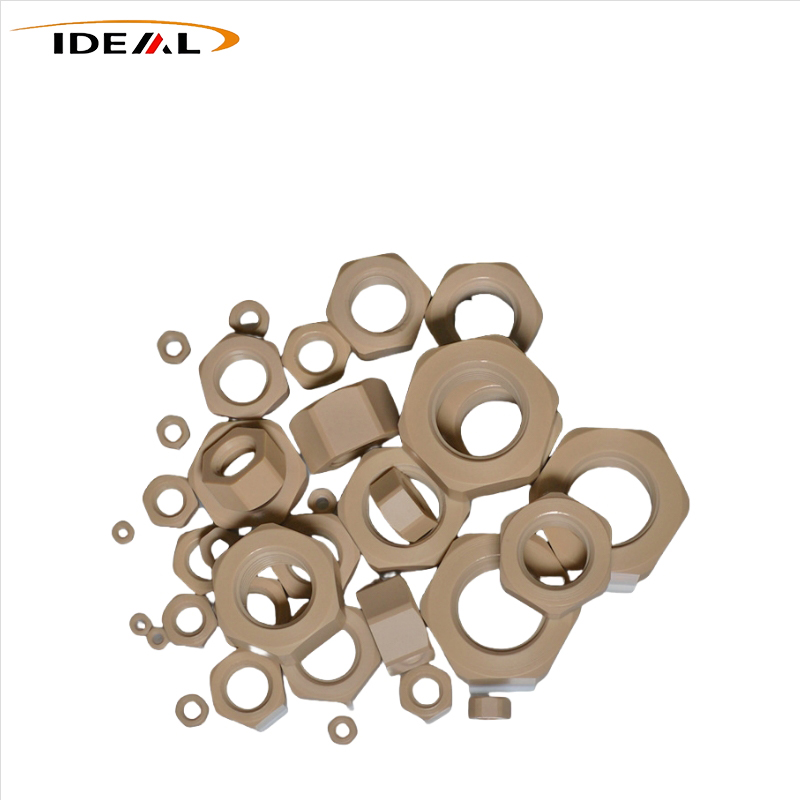
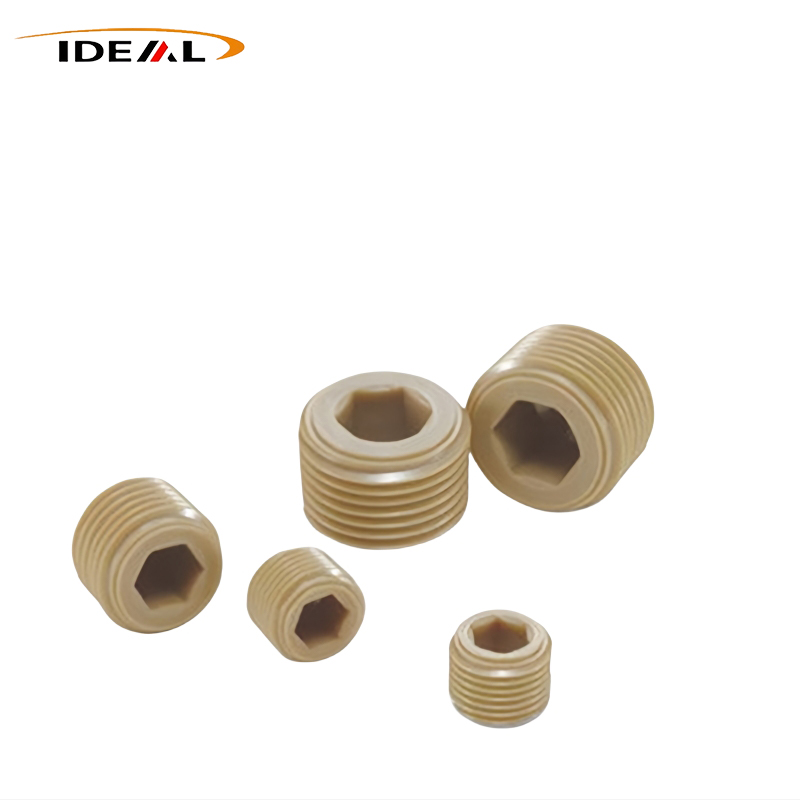
एक व्यावसायिक चायना पुरवठादार म्हणून, Ideal Plastic उच्च-स्थिरता, औद्योगिक-दर्जाचे PEEK फास्टनर्स प्रदान करते, ज्यामध्ये पारंपारिक मेटल फास्टनर्स स्थिरपणे कार्य करण्यास अयशस्वी ठरतात. शुद्ध, कार्बनने भरलेले आणि काचेने भरलेले PEEK ग्रेड कव्हर करणारे, हे नॉन-चुंबकीय, इन्सुलेट फास्टनर्स सेमीकंडक्टर, रासायनिक, वैद्यकीय आणि नवीन ऊर्जा अचूक उपकरणांसाठी उच्च-तापमान आणि गंज प्रतिरोधक वितरीत करतात. 14+ वर्षांच्या अभियांत्रिकी प्लॅस्टिक उत्पादन अनुभवाच्या पाठीशी, कारखाना अचूक औद्योगिक असेंब्लीची दीर्घकालीन परिचालन स्थिरता सुनिश्चित करण्यासाठी सर्व उत्पादने RECH मानकांचे पालन करून प्रमाणित CNC मशीनिंग आणि इंजेक्शन मोल्डिंग प्रक्रियांचा अवलंब करते.
उच्च-कार्यक्षमता अभियांत्रिकी प्लास्टिक उत्पादनात विशेष,Iडील प्लास्टीc, एक विश्वासार्ह चीनी निर्माता आणि पुरवठादार, सानुकूलित आणि मानक PEEK फास्टनर्स तयार करतो जे अत्यंत औद्योगिक वातावरणासाठी पारंपारिक मेटल फास्टनर सोल्यूशन्स बदलतात. सामान्य प्लास्टिक फास्टनर्सपेक्षा भिन्न, आमची PEEK फास्टनर मालिका उच्च-शुद्धता PEEK कच्चा माल आणि व्यावसायिक सुधारित फिलिंग सूत्रे स्वीकारते, परिपक्व इंजेक्शन मोल्डिंग आणि पाच-अक्ष CNC अचूक मशीनिंग तंत्रज्ञान एकत्र करते. सर्व उत्पादनांची फॅक्टरी तपासणी आणि तणावमुक्ती उपचार, डीआयएन आणि आयएसओ औद्योगिक मानकांची पूर्ण पूर्तता करणे, आणि अचूक उपकरणांच्या ऑपरेशनमध्ये मेटल फास्टनर्सना तोंड द्यावे लागणारे इलेक्ट्रोमॅग्नेटिक हस्तक्षेप, रासायनिक गंज आणि उच्च-तापमान वृद्धत्व यांसारखे मुख्य वेदना बिंदू सोडवणे.
PEEK (Polyetheretherketone) PEEK फास्टनर्ससाठी मूलभूत कामगिरी पाया प्रदान करते. त्याची स्थिर आण्विक रचना पारंपारिक अभियांत्रिकी प्लास्टिक जुळू शकत नाही असे अनेक कार्यात्मक फायदे आणते.
जेव्हा धातूचे भाग अवांछित चालकता, चुंबकत्व किंवा गंज जोखीम सादर करतात तेव्हा या एकत्रित वैशिष्ट्यांमुळे फास्टनर मालिकेला प्राधान्य दिले जाते.
PEEK थ्रेडेड फास्टनर्स दोन मुख्य प्रवाहात तयार केले जातात: CNC मशीनिंग आणि इंजेक्शन मोल्डिंग. उच्च हळुवार बिंदू आणि PEEK ची कमी थर्मल चालकता या दोन पद्धतींमध्ये वेगळ्या प्रक्रिया मर्यादा निर्माण करतात.
मुख्य प्रवाहातील प्रक्रिया म्हणून, बहुतेक अर्धसंवाहक, वैद्यकीय आणि उच्च-परिशुद्धता फास्टनर अनुप्रयोग बार किंवा शीट कटिंगचा वापर करतात. प्रोटोटाइपिंग, स्मॉल-बॅच उत्पादन आणि नॉन-स्टँडर्ड कस्टमायझेशन सक्षम करण्यासाठी, कोणत्याही मोल्डची आवश्यकता नाही. हे विश्वसनीय धाग्याची अचूकता आणि मितीय सुसंगतता प्रदान करते.
सीएनसी मशीनिंगची आव्हाने यात आहेत:
फिलर-ग्रेड टूल्सचा गंभीर परिधान:कार्बनने भरलेले आणि काचेच्या फायबरने भरलेल्या पीईकेमध्ये उच्च कडकपणा असतो, ज्यामुळे कार्बाइड टूल्स कापताना जलद परिधान होतात. कंटाळवाणा झाल्यानंतर, टूल थ्रेड प्रोफाइल फाडतो, ज्यामुळे बुर आणि सूक्ष्म क्रॅक होतात जे उघड्या डोळ्यांनी शोधणे कठीण असते परंतु असेंबलीनंतर चिपिंग होण्याची शक्यता असते. डायमंड किंवा उच्च-गुणवत्तेची कार्बाइड साधने वापरली जाणे आवश्यक आहे, वारंवार साधन बदलणे आणि देखभाल करणे आवश्यक आहे, मशीनिंग खर्च वाढतो.
मशीनिंग थर्मल ताण आणि अवशिष्ट ताण जोखीम:PEEK ची थर्मल चालकता कमी आहे, ज्यामुळे कटिंग दरम्यान उष्णता नष्ट होणे कठीण होते. स्थानिकीकरण केलेल्या उच्च तापमानामुळे साहित्याचा ऱ्हास आणि पांढरेपणा होऊ शकतो. जर खडबडीत मशीनिंगनंतर तणावमुक्ती केली गेली नाही, तर भागामध्ये अवशिष्ट ताण राहतो. स्टोरेज आणि गरम केल्यानंतर, थ्रेड विकृत होणे आणि क्रॅक होणे, परिणामी उद्योगात वारंवार दोष निर्माण होतात. लहान आकाराच्या M2 आणि M3 भागांमध्ये तणावाच्या समस्या विशेषतः प्रमुख आहेत.
लहान आकाराचे धागे मशिन करण्यात अडचण:M2 आणि M2.5 सारख्या सूक्ष्म PEEK फास्टनर्समध्ये पातळ धागे असतात आणि ते ठिसूळ असतात. टॅपिंग दरम्यान टॅप तुटण्याची शक्यता असते आणि मशीनिंग दरम्यान लपलेले सूक्ष्म क्रॅक सहजपणे तयार होतात; स्टेनलेस स्टील स्क्रूच्या अति-उच्च उत्पन्नापेक्षा, उत्पादन कमी आहे.
PEEK चा वितळण्याचा बिंदू 343°C च्या वर आहे, ज्यासाठी विशेष उच्च-तापमान मोल्ड आणि इंजेक्शन मोल्डिंगसाठी उपकरणे आवश्यक आहेत. प्रक्रियेची खिडकी अरुंद आहे आणि प्रारंभिक साचा गुंतवणूक जास्त आहे.
इंजेक्शन मोल्डिंगमध्ये अडचण 343°C वरील PEEK वितळण्याच्या बिंदूमध्ये आहे, ज्यासाठी उच्च-तापमान बॅरल आणि मोल्ड आवश्यक आहेत. अपर्याप्त कोरडेपणामुळे उत्पादनाच्या आत हवेचे फुगे आणि चांदीच्या पट्ट्या येऊ शकतात; अपुऱ्या साच्यातील तापमानाचा परिणाम अपुरा स्फटिकपणात होतो, ज्यामुळे तापमानाचा प्रतिकार आणि रेंगाळण्याची क्षमता लक्षणीयरीत्या कमी होते. इंजेक्शन-मोल्डेड थ्रेड्स सामग्रीची कमतरता, फ्लॅश आणि बर्र्सला बळी पडतात आणि उच्च-परिशुद्धता अनुप्रयोगांमध्ये विश्वासार्हता अपुरी असते.
प्रत्येक ऑर्डरची बॅच व्हॉल्यूम, आकार, अचूकता आणि ऍप्लिकेशन ग्रेड यावर आधारित योग्य उत्पादन पद्धत निवडून, आदर्श प्लास्टिक दोन्ही प्रक्रिया काळजीपूर्वक नियंत्रित करते.
PEEK फास्टनर्सची प्रत्येक बॅच शिपमेंटपूर्वी फॅक्टरी तपासणी आणि नियंत्रण चरणांच्या परिभाषित सेटमधून जाते, उच्च-अंत उपकरणांमध्ये लपविलेले अपयशी धोके कमी करते.
या मल्टी-स्टेज तपासण्या ग्राहकांना बाजारात उपलब्ध असलेल्या कमी किमतीच्या पर्यायांमध्ये आढळणाऱ्या सामान्य गुणवत्तेच्या समस्या टाळण्यास मदत करतात.
फास्टनर उत्पादनासाठी अनेक उच्च-कार्यक्षमता थर्मोप्लास्टिक्स वापरले जातात. योग्य पॉलिमर निवडण्यासाठी लक्ष्य असेंब्लीसाठी तापमान प्रतिकार, रेंगाळण्याची कार्यक्षमता, ठिसूळपणा आणि रासायनिक सुसंगतता संतुलित करणे आवश्यक आहे.
| साहित्य | मुख्य ताकद | मुख्य मर्यादा | ठराविक अर्ज |
|---|---|---|---|
| डोकावणे | संतुलित कणखरपणा, कमी आउटगॅसिंग, व्यापक रासायनिक प्रतिकार, ॲनिलेबल तणाव नियंत्रण | उच्च कच्च्या मालाची किंमत, Tg 143°C च्या वर रेंगाळणे, मजबूत ऑक्सिडंट्सच्या विरूद्ध मर्यादित | सेमीकंडक्टर व्हॅक्यूम, वैद्यकीय एमआरआय, रासायनिक गंज वातावरण |
| पीआय | अल्ट्रा उच्च तापमान प्रतिकार, कमी व्हॅक्यूम आउटगॅसिंग | खूप ठिसूळ धागे, पुन्हा एकत्र करणे कठीण, उच्च मशीनिंग अडचण | कमीत कमी पृथक्करणासह स्थिर अति-उच्च तापमान फिक्स्चर |
| PAI | उच्च कडकपणा, चांगला पोशाख प्रतिकार, भारदस्त तापमानात स्थिर | PEEK पेक्षा जास्त ठिसूळपणा, उच्च आर्द्रता शोषण, विशिष्ट माध्यमांमध्ये तणाव क्रॅकिंगचा धोका | उच्च-तापमान स्थिर पोशाख प्रतिरोधक फास्टनिंग |
| PPSU | उच्च प्रभाव कडकपणा, पुनरावृत्ती स्टीम निर्जंतुकीकरण उपलब्ध | कमी दीर्घकालीन उष्णता प्रतिरोध, मर्यादित सॉल्व्हेंट प्रतिरोध, उच्च आउटगॅसिंग | वैद्यकीय आणि अन्न उपकरणे फास्टनिंग |
| PPS | कमी खर्च, चांगली ज्योत मंदता आणि हायड्रोलिसिस प्रतिरोध | ठिसूळ धागे, खराब रांगणे प्रतिकार, व्हॅक्यूम ग्रेडसाठी योग्य नाही | मर्यादित बजेटसह मध्यम तापमान स्थिर इन्सुलेशन फास्टनिंग |
| PEI | UL94 V0, चांगली मितीय स्थिरता, सोपे इंजेक्शन मोल्डिंग | स्फटिक नसलेले, मध्यम रासायनिक प्रतिकार, उच्च व्हॅक्यूम पर्जन्य | इलेक्ट्रॉनिक आणि सामान्य वैद्यकीय इन्सुलेशन फास्टनिंग |
सर्व वापराच्या प्रकरणांसाठी कोणतेही एकल साहित्य कार्य करत नाही. तुलना सारणी अभियंत्यांना कार्यरत तापमान, व्हॅक्यूम आवश्यकता, रासायनिक प्रदर्शन आणि देखभाल वारंवारता यानुसार सामग्रीचे पर्याय द्रुतपणे संकुचित करण्यात मदत करते.
ही व्यावहारिक उदाहरणे दाखवतात की खरेदीचे निर्णय केवळ किमतीवर अवलंबून नसावेत, तर ॲनिलिंग आणि क्रिस्टलिनिटी व्यवस्थापनासह संपूर्ण प्रक्रिया नियंत्रणावरही अवलंबून असावे.
Q1: उच्च-ते-कमी तापमान सायकलिंग वातावरणात PEEK सैल होईल?
A1:सैल होण्याचा थोडासा धोका आहे. PEEK मध्ये मेटलच्या तुलनेत थर्मल विस्ताराचे मोठे गुणांक आहे आणि गरम आणि थंड तापमानामुळे प्रीलोड कमी होईल, ज्याची भरपाई वॉशरद्वारे केली जाऊ शकते आणि वेळोवेळी पुन्हा कडक केली जाऊ शकते.
Q2: गैर-मानक, अनियमित आकाराचे PEEK फास्टनर्स सानुकूलित केले जाऊ शकतात?
A2:पूर्ण समर्थन. ग्राहकाच्या 2D/3D रेखाचित्रांवर आधारित विशेष धाग्यांच्या पिचेस, डोक्याचे आकार, पायऱ्या आणि अनियमित रचनांचे सानुकूलीकरण मोल्ड बनविण्याची गरज न पडता उपलब्ध आहे.
Q3: PEEK प्लास्टिक फास्टनर्सचे अंदाजे आयुष्य किती आहे?
A3:खोलीच्या तपमानावर सामान्य ऑपरेटिंग परिस्थितीत, ते जवळजवळ अनिश्चित काळ टिकू शकतात. उच्च तापमान, संक्षारक आणि गतिमान कंपन परिस्थितीत, आयुर्मान सामग्री निवड आणि असेंबली टॉर्कवर अवलंबून असते. योग्य निवड संपूर्ण उपकरणाच्या जीवनचक्रात टिकाऊपणा सुनिश्चित करू शकते.
Q4: उत्पादनासाठी सुरक्षित थ्रेड प्रतिबद्धता लांबी किती आहे?
A4:न भरलेले पीईके ≥1.5D; CF PEEK ≥2D (D = नाममात्र धागा व्यास). फाइन थ्रेड पीईके फास्टनर्स कमी कातरणे शक्तीमुळे शिफारस केलेले नाहीत.
Q5: PEEK फास्टनरच्या मर्यादा काय आहेत?
A5:हेवी इम्पॅक्ट प्राथमिक लोड बेअरिंग स्ट्रक्चर्स, मजबूत ऑक्सिडायझिंग ऍसिड वातावरण किंवा अत्यंत उच्च प्री-टाइटनिंग फोर्स आवश्यक असलेल्या ऍप्लिकेशन्ससाठी योग्य नाही. मेटल फास्टनर्सपेक्षा यांत्रिक शक्ती कमी आहे.
अ-मानक परिमाणे किंवा पूर्णपणे सानुकूल डिझाइन आवश्यक आहे? आमच्या भेट द्यासानुकूलित PEEK उत्पादनेपृष्ठ किंवा आपले रेखाचित्र थेट पाठवा.
सेमीकंडक्टर, वैद्यकीय किंवा रासायनिक अनुप्रयोगांसाठी सानुकूल PEEK फास्टनर्सची आवश्यकता आहे?